

Escrito por Derek|Automatización Hansheng
Si ha dedicado algún tiempo a buscar engranajes de precisión o evaluar proveedores de mecanizado, probablemente haya escuchado el términoDeslizamiento de engranajestirado por ahí. Cuando se pregunta a dos proveedores diferentes si realizan "desbastado", uno podría referirse a desbastar un engranaje en bruto antes del tratamiento térmico, mientras que el otro significa terminar-mecanizado una corona dentada endurecida hasta la tolerancia final.
Ambos hablan de omitir - pero describen dos operaciones fundamentalmente diferentes.
La distinción entre corte suave y corte duro no tiene que ver con la máquina ni siquiera con el movimiento de corte. Todo se reduce a una variable: en qué parte de la secuencia de producción se produce el raspado - antes o después del tratamiento térmico.
Este artículo desglosa ambos procesos desde la perspectiva del fabricante - qué hace cada uno y en qué se queda corto.
Si aún no estás familiarizado con los principios básicos del skiving, puedes consultar nuestro artículo.Rebajado de engranajes frente a tallado
¿A qué se refieren realmente "suave" y "duro"?
Cuando se expone por primera vez a dicha terminología, es fácil malinterpretarla.
"Suave" y "duro" en realidad se refieren al estado del material cuando la herramienta corta la pieza de trabajo.
El raspado suave se realiza en un engranaje en bruto antes del tratamiento térmico. En esta etapa, el material suele estar recocido o normalizado, con una dureza en el rango de HB 180-250. El acero corta con relativa libertad, el desgaste de la herramienta es manejable y los tiempos de ciclo son cortos.
El raspado intenso se realiza después del tratamiento térmico - en un engranaje que ya ha sido cementado-o endurecido-por completo a HRC 58–62. Está en el territorio del mecanizado duro, donde el material de la herramienta, el recubrimiento y la rigidez de la máquina se convierten en variables críticas.
En pocas palabras: el raspado suave versus el raspado duro no es una diferencia en el proceso -, sino en qué lado del tratamiento térmico se realiza el mecanizado.
Soft Skiving: proceso, ventajas y limitaciones
En la mayoría de los flujos de trabajo de producción de engranajes, el biselado suave funciona como el paso de formación -es decir, la operación de definir la geometría de los dientes de la pieza de trabajo del engranaje antes de que entre en tratamiento térmico. Dado que el material de la pieza de trabajo todavía está en estado recocido o normalizado en esta etapa, es más fácil de cortar.
Lo que funciona a su favor
Las fuerzas de corte son bajas-lo que significa que la vida útil de la herramienta es significativamente mayor que en el mecanizado duro.
Los tiempos de ciclo son cortos y el costo por pieza-lo refleja.
En condiciones controladas, el raspado suave puede alcanzar una precisión de grado ISO 5-6 (para obtener una explicación detallada de los grados de precisión de engranajes ISO, consulteesta referencia técnica).
limitación: distorsión del tratamiento térmico
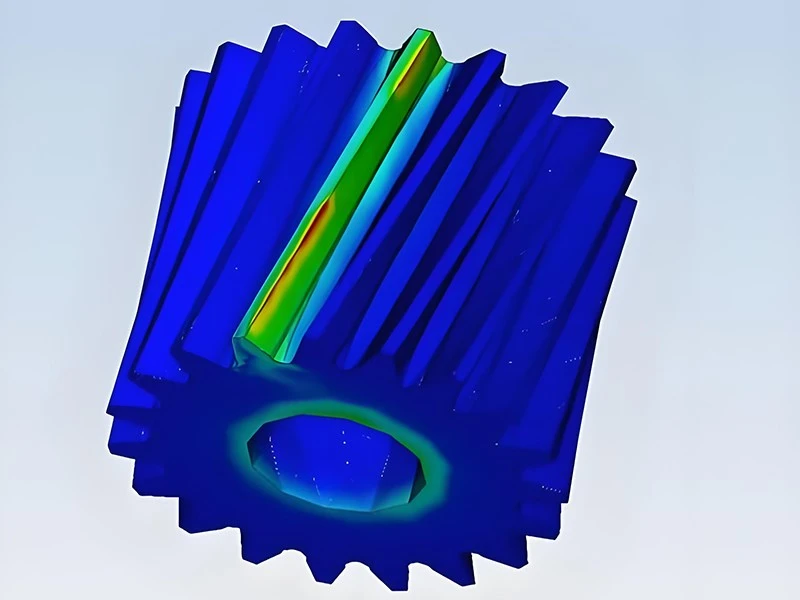
Ésta es la mayor limitación del raspado suave. Debido a que los procesos de cementación y enfriamiento generan tensiones térmicas generalizadas y tensiones de transformación de fase dentro de la pieza de trabajo, para engranajes externos sólidos y geométricamente simétricos el impacto puede ser menor, pero para engranajes de anillo interno de paredes delgadas, causan una distorsión muy desigual en todo el perfil del diente.
Esto significa que la precisión lograda mediante el raspado suave se pierde efectivamente. Por este motivo, el biselado suave no es adecuado para aplicaciones que exigen una precisión extremadamente alta.
Escenarios aplicables de skiving suave
- Engranajes externos con geometría simple.
- La precisión final del engranaje es del nivel ISO 6-7 y la deformación después del tratamiento térmico aún está dentro del rango de tolerancia.
- Línea de producción a gran escala que utiliza la combinación del proceso de "desbaste suave + rectificado de engranajes"
Escenario no aplicable
- Engranajes internos de alta-precisión
- Configuraciones de-agujero ciego o cerca-hombro, donde el acceso al rectificado está físicamente restringido y no hay ruta de recuperación si la distorsión excede la tolerancia
Hard Skiving: proceso, ventajas y limitaciones
Si el corte suave es la pasada de conformado, el corte duro es la garantía de precisión - la operación que determina qué tolerancias mantiene realmente la pieza terminada, independientemente del tratamiento térmico realizado en la geometría.
El corte se produce después de que el engranaje se haya endurecido por completo, normalmente a HRC 58–62. Eso significa que las herramientas deben estar a la altura de la tarea: el corte en duro utiliza cortadores revestidos de carburo sólido o CBN-diseñados específicamente para corte en duro interrumpido.

Ventaja principal: control dimensional final.
El esquí duro puede corregir la deformación provocada por el tratamiento térmico. Al mecanizar el perfil del diente después de que la pieza se haya estabilizado tras el enfriamiento, se trabaja con la geometría distorsionada real y se reduce a las dimensiones reales del objetivo.
Para engranajes externos, este nivel de corrección post-HT a menudo se puede manejar mediante rectificado de engranajes. Pero para los engranajes internos es diferente. El rectificado de engranajes internos requiere herramientas especializadas y condiciones de acceso axial claro - que simplemente no existen para engranajes de anillo-con orificio ciego o configuraciones de hombro cercano-. En esos casos, el skiving intenso no es sólo la mejor opción. Para muchas geometrías, es el único proceso de acabado viable después del tratamiento térmico.
Esta es precisamente la razón por la que la capacidad de corte en duro es importante cuando se evalúa un proveedor de engranajes de precisión - y por qué Hansheng Automation ha realizado una inversión significativa en Kashifuji KPS30, una plataforma de máquina diseñada-para el corte en duro de alta-precisión de engranajes internos. Las aplicaciones que lo exigen - actuadores de juntas robóticas, coronas de engranajes planetarios, sistemas servo-impulsados donde el ruido, el juego y la vida útil no son-negociables - requieren un proveedor que pueda mantener la tolerancia en un engranaje interno endurecido, no solo antes del horno.
Donde la ventaja es esquiar con fuerza
- Engranajes internos de alta-precisión que requieren ISO Grado 5
- Geometrías de engranaje de anillo-de orificio ciego y cercano-al hombro donde el acceso al rectificado post-HT está restringido
- Aplicaciones con requisitos estrictos en cuanto a precisión de la transmisión, nivel de ruido y vida útil -, incluidas juntas de robots colaborativos y reductores planetarios de precisión.
Límites
- El costo de herramientas por filo es sustancialmente mayor que el de las fresas biseladas suaves
- Los requisitos de la máquina son exigentes: alta precisión de sincronización del husillo, rigidez en cortes duros interrumpidos y estabilidad térmica durante todo el proceso.
- No es muy-adecuado para engranajes de módulo grande (normalmente M5 y superiores)- el rectificado de engranajes sigue siendo la ruta preferida a esa escala
Rebajado suave frente a rebajado duro
Los dos procesos no son alternativas en competencia -, desempeñan funciones diferentes en la secuencia de producción.
|
Rebajado suave |
Skiving duro |
|
|
Cuando ocurre |
Antes del tratamiento térmico |
Después del tratamiento térmico |
|
Dureza del material |
HB 180–250 |
CDH 58–62 |
|
Precisión alcanzable |
Grado ISO 5–6 (pre-HT) |
ISO Grado 5 (final) |
|
Costo de la herramienta |
Más bajo |
Más alto |
|
Distorsión del tratamiento térmico |
No corregido |
Corregido |
|
Mejor para |
Engranajes externos, precisión media. |
Engranajes internos, alta precisión. |
|
Idoneidad del agujero ciego |
Limitado |
Muy adecuado |
El flujo de trabajo de producción típico: cómo funcionan juntos el biselado blando y duro
En la producción de engranajes internos de alta-precisión, el raspado suave y duro no son opciones competitivas. Son dos estaciones en la misma línea de producción.
El flujo de trabajo anterior muestra cómo dividen el trabajo. El biselado suave se encarga de la pasada de conformado - cortando el perfil del diente de la pieza en bruto mientras el material aún es fácil de mecanizar y dejando deliberadamente un pequeño margen de stock de 0,10 a 0,15 mm por flanco. Para que el raspado duro tenga algo que eliminar después de que la distorsión del tratamiento térmico se haya asentado.
La carburación y el enfriamiento hacen lo que siempre hacen: - endurecen el engranaje e introducen distorsión. Para una corona dentada interna-de paredes delgadas, esa distorsión puede alcanzar entre 20 y 50 micrones o más, distribuida de manera desigual en todo el perfil del diente. La geometría de biselado suave ahora está fuera de tolerancia.
El esquivado brusco cierra el círculo. Al cortar la pieza endurecida y distorsionada, vuelve a las dimensiones reales objetivo - corrigiendo la geometría que alteró el tratamiento térmico y llevando el engranaje terminado a una precisión final ISO Grado 5. Nada sobre la calidad de la pieza final depende de su aspecto antes de entrar en el horno.

Qué significa esto cuando buscas engranajes
Comprender la distinción suave/duro cambia la forma de calificar a un proveedor - porque "nosotros hacemos cambios de engranajes" no dice casi nada por sí solo.
Si su aplicación está dirigida a cajas de engranajes industriales estándar ISO Grado 7 o inferior a - y unidades no-críticas, aplicaciones en las que la distorsión post-HT se mantiene dentro de una tolerancia aceptable - un corte suave combinado con endurecimiento por inducción o endurecimiento-pasante suele ser suficiente. El proceso está bien-establecido, los costos de herramientas son más bajos y no necesita pagar por una capacidad de corte duro que no utilizará.
Si está especificando engranajes internos ISO Grado 5–6 - juntas de robot, engranajes de anillo reductor planetario, cualquier cosa donde el error de transmisión, el ruido y la vida útil de la fatiga sean limitaciones de diseño - la pregunta no es si su proveedor realiza raspado. Es si lo hacen después del tratamiento térmico. Un proveedor que solo tenga capacidad de corte suave no puede ofrecer de manera confiable la precisión de las dimensiones-finales en un engranaje interno endurecido. El horno deshará su trabajo.
Cuando habla con un proveedor potencial, una pregunta supera inmediatamente la ambigüedad:
- "¿Realizan biselado antes o después del tratamiento térmico - y pueden proporcionar un informe de inspección que muestre la geometría de los dientes en la pieza endurecida terminada?"
- Si pueden responder afirmativamente a ambas preguntas, está hablando con el proveedor adecuado.
¿Tiene un engranaje interno de alta-precisión que requiere un corte brusco?
Si su aplicación exige precisión ISO Grado 5-6 en un engranaje interno endurecido y acabado - ya sea un actuador de articulación robótica, una corona dentada reductora planetaria o una configuración de orificio ciego-personalizado -, la capacidad del proceso detrás de la cotización es tan importante como el precio.
Hansheng Automation trabaja en toda la secuencia de producción, desde el biselado suave hasta el biselado duro y la inspección final. Si tiene un dibujo de engranaje que requiere control dimensional post-HT, estaremos encantados de revisarlo y decirle exactamente cómo lo abordaríamos.
Explore nuestros servicios de corte de engranajes


Preguntas frecuentes
¿Se pueden realizar biselados suaves y duros en la misma máquina?
No siempre. El biselado suave tiene requisitos más bajos para las máquinas herramienta, mientras que el biselado duro tiene requisitos más altos para la rigidez, la estabilidad térmica y la precisión del husillo de las máquinas herramienta.
¿Qué sucede si se omite el raspado intenso después del tratamiento térmico?
La pieza se envía con cualquier distorsión que haya introducido el tratamiento térmico. Para engranajes internos con requisitos de precisión ISO 5-6, esta deformación conduce directamente a un aumento del error de transmisión y una vida útil más corta.
¿El raspado intenso también es adecuado para engranajes externos?
Técnicamente sí, pero rara vez es la opción preferida. Los engranajes externos tienen acceso al rectificado de engranajes después del tratamiento térmico, que es más rápido, más rentable-a escala y capaz de alcanzar el grado ISO 4 o mejor.
¿Para qué gama de módulos es adecuado el hard skiving?
El corte brusco generalmente-es adecuado para rangos de módulos de hasta aproximadamente M4–M5. Más allá de eso, las cargas de viruta generadas por el corte duro a mayores profundidades de dientes van contra los límites prácticos de la geometría de la herramienta de biselado y la rigidez de la máquina. Para engranajes de módulo más grande - M5 y superiores - el pulido de engranajes sigue siendo el proceso de acabado recomendado después del tratamiento térmico.